

Контент
- 1 Что такое автоматическое дозирование смазочных материалов?
- 2 Почему точная дозировка важна для надежности подшипников
- 3 Как системы дозирования работают на практике
- 4 Выбор подшипников, которые работают с автоматическим дозированием
- 5 Влияние на техническое обслуживание и срок службы оборудования
- 6 Этапы реализации программы дозирования
Когда подшипник конвейера работает по 20 часов в день, техник, добавляющий смазку вручную каждые три месяца, делает предположения. Подшипник может высохнуть за несколько недель до следующего обслуживания или может подвергнуться полному сжатию смазочного шприца, что приведет к взбалтыванию и нагреву. Оба исхода заканчиваются одним и тем же: выходом из строя подшипника и незапланированной остановкой. Автоматизированное дозирование смазки меняет ситуацию, подавая отмеренное количество смазки в подшипник в нужное время, независимо от чьей-либо памяти или доступа к точке смазки.
Что такое автоматическое дозирование смазочных материалов?
Автоматизированное дозирование смазки, также называемое централизованной смазкой, представляет собой механический процесс, при котором точное количество смазки или масла подается в одну или несколько точек смазки через регулярные промежутки времени. Насос и резервуар расположены рядом с оборудованием, а дозирующие модули рядом с каждым подшипником выпускают небольшую контролируемую дозу смазки. Во многих промышленных машинах это происходит во время работы подшипника, поэтому свежая смазка остается в зоне контакта.
Термин «дозирование» важен. Он описывает измеренный, повторяемый объем смазки, которая достигает подшипника. В ручной программе в масленку может поступать от 10 до 30 граммов в зависимости от того, кто держит пистолет. В автоматизированной системе дозирования один и тот же подшипник получает один и тот же вес в граммах в каждом цикле в зависимости от размера подшипника, скорости и нагрузки.
Почему точная дозировка важна для надежности подшипников
Смазка подшипников не является процессом «чем больше, тем лучше». Избыточная и недостаточная смазка вызывают определенные виды повреждений. Недостаточная смазка оставляет тонкую или разорванную масляную пленку, что приводит к контакту металла с металлом, что приводит к износу, образованию задиров и нагреву. Избыточная смазка заполняет слишком большую часть полости подшипника, заставляя тела качения сбивать смазку. Такое взбалтывание повышает температуру, может повредить уплотнения и фактически вытолкнуть смазку из подшипника.
Объемы дозирования устанавливаются производителями подшипников и отраслевыми стандартами. Для шарикоподшипника с диаметром отверстия около 20 мм рекомендуемый объем смазки зачастую составляет всего лишь 10–20 процентов свободного пространства внутри подшипника. Это небольшое количество, может быть, несколько граммов, и именно поэтому ручным шприцем для смазки так легко злоупотребить. Автоматизированные системы дозирования соблюдают эти ограничения, поэтому их используют в тех случаях, когда до подшипника трудно добраться или где интервалы смазки короткие.
Как системы дозирования работают на практике
Система дозирования смазки обычно состоит из четырех частей: резервуара или резервуара для смазки, насоса, распределительных линий и дозаторов. В однолинейной прогрессивной системе центральный насос создает давление в линии подачи, заставляя смазку проходить через ряд дозирующих клапанов. Каждый клапан дозирует фиксированную дозу, а затем передает смазку к следующему клапану. Эта конструкция хорошо подходит для машин с несколькими подшипниками, которые можно сгруппировать вместе, например, конвейеров или коробок передач.
В двухлинейной системе используются две линии подачи, которые чередуются, что позволяет системе перезаряжаться во время подачи питания по одной линии. В многоточечных лубрикаторах прямого действия используется один насос с несколькими выходами, и они обычно используются на машинах меньшего размера. Во всех случаях контроллер устанавливает интервал дозы в зависимости от рабочего цикла, рабочей температуры и окружающей среды вокруг подшипника.
Правильный интервал дозирования редко представляет собой фиксированную дату месяца. Подшипнику на пыльной лесопилке может потребоваться небольшая доза каждые несколько часов, тогда как подшипнику вентилятора в чистом помещении может потребоваться всего несколько впрысков в год. Соответствие дозы реальным условиям эксплуатации подшипника – это то, что отличает надежную систему от затрат на техническое обслуживание.
Выбор подшипников, которые работают с автоматическим дозированием
Не каждый подшипник легко подключить к линии дозирования. Подшипники, используемые в автоматизированных системах, должны иметь смазочное отверстие или пресс-масленку, совмещенные с дозирующим модулем. Они также должны иметь конструкцию корпуса, позволяющую смазке достигать тел качения, не вытекая наружу. Например, вкладышовые подшипники и опорные блоки предназначены для такого типа обслуживания. Они имеют доступ для повторной смазки, установочный винт или стопорное кольцо для крепления вала, а также уплотнительные устройства, которые работают как с удержанием смазки, так и с периодическим впрыском.
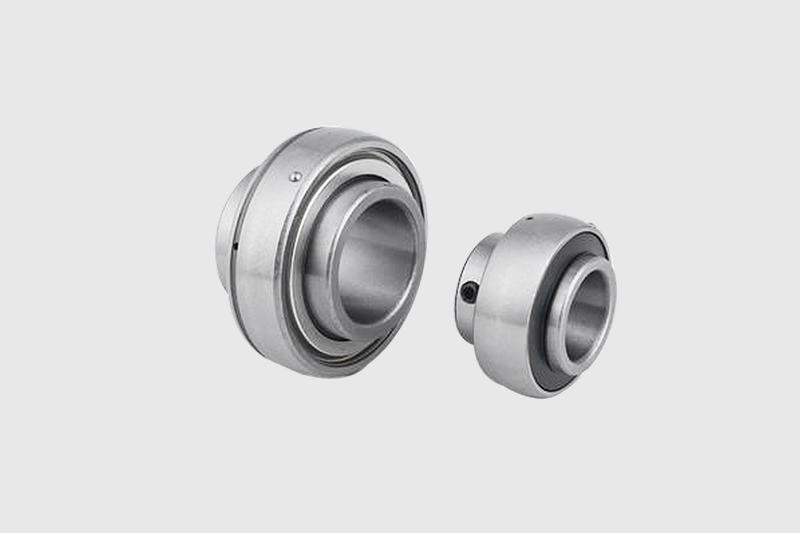 UC Установочный винт Стопорный вставной подшипник для повторной смазки Этот вставной подшипник оснащен стопорным винтом и канавкой для смазки с впускными отверстиями, что позволяет легко подключаться к автоматическим линиям дозирования для периодического впрыскивания смазки в промышленное оборудование. Посмотреть продукт →
Серия подшипников со стопорными вставками с установочным винтом UC компании Ningbo Sanya является хорошим примером подшипника, который принимает смазку через линию дозирования. Наружное кольцо имеет смазочную канавку и впускные отверстия, а установочный винт удерживает подшипник на валу, в то время как дозирующий модуль подает необходимое количество смазки через каждый интервал.
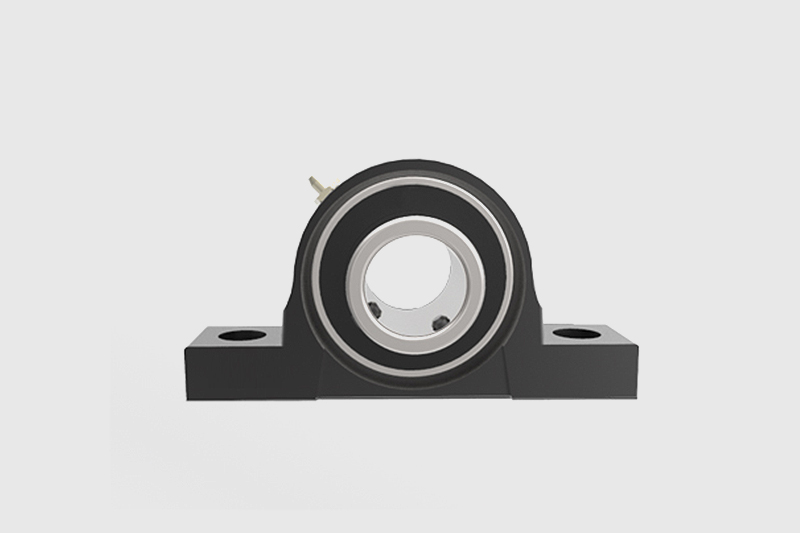 Опорный блок UCP с подшипником UC и чугунным корпусом Сочетая вставной подшипник UC с жестким чугунным корпусом, этот узел представляет собой готовый к монтажу узел с пресс-масленкой, защищающий от ударов и загрязнения на конвейерах и сельскохозяйственном оборудовании. Посмотреть продукт →
Когда подшипник установлен в корпусе, опорный блок становится законченным узлом. Подушки серии UCP сочетают в себе вкладыш подшипника UC с жестким чугунным корпусом, предоставляя бригаде технического обслуживания единый компонент, готовый к смазочному фитингу. Корпус также защищает подшипник от ударов и загрязнения, что является существенным преимуществом в конвейерном и сельскохозяйственном оборудовании.
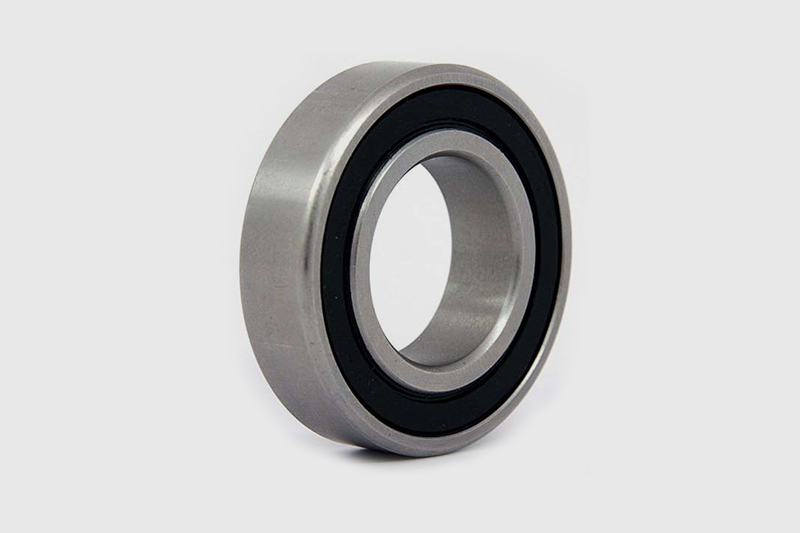
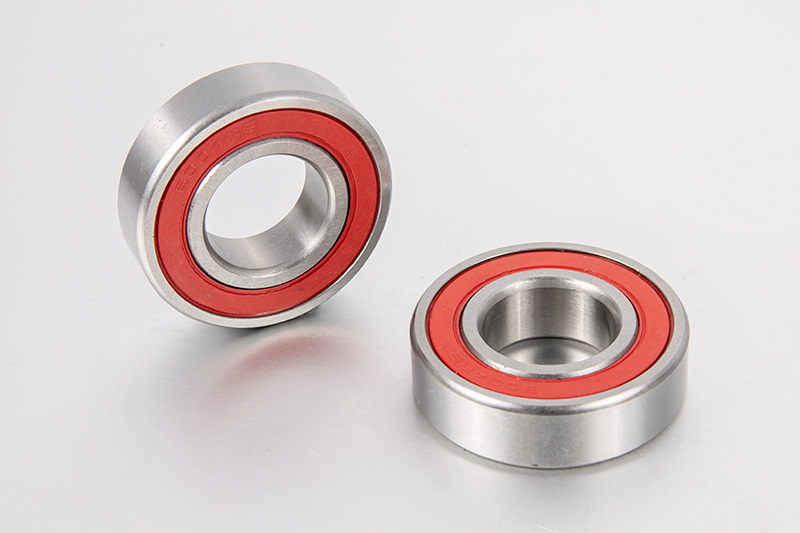 Радиальный шарикоподшипник серии 6000 с двумя контактными уплотнениями Этот подшипник, оснащенный двусторонними контактными уплотнениями, устойчив к пыли и воде, предварительно смазан для работы без технического обслуживания, подходит для электродвигателей и насосов в оборудовании непрерывного действия. Посмотреть продукт →
Для машин, в которых используются радиальные шарикоподшипники непосредственно в корпусе или в специальной сборке, радиальные шарикоподшипники серии 6000 с двухконтактными уплотнениями представляют собой стандартный подшипник с защитой от пыли и могут быть предназначены для повторной смазки через внешнее дозировочное соединение. Он подходит для электродвигателей, насосов и другого непрерывно работающего оборудования.
Выбирая подшипник для проекта автоматического дозирования, обратите внимание на доказательства того, что производитель спроектировал подшипник с учетом возможности технического обслуживания. Дополнительную информацию о том, как часто вкладышам требуется смазка, см. это руководство по интервалам смазки вставных подшипников . А если оборудование работает с сыпучим материалом, подшипники конвейерной системы являются прямым применением, где дозирование быстро окупается.
Влияние на техническое обслуживание и срок службы оборудования
Финансовое обоснование автоматического дозирования смазочных материалов достаточно простое. Выход из строя одного подшипника на производственной линии может стоить тысячи долларов из-за потери производительности, плюс затраты на рабочую силу и замену деталей. Системы дозирования уменьшают эти неисправности, сохраняя смазочную пленку неповрежденной. Они также устраняют влияние человеческого фактора: больше никаких пропущенных точек смазки, чрезмерной смазки, никаких догадок о состоянии подшипника, спрятанного за ограждением.
На многих промышленных объектах расход смазочных материалов снижается на 30–50 процентов, когда система дозирования заменяет ручную смазку. Смазка используется именно там, где она необходима, а не вытирается с фитингов или не остается в поддоне рядом с машиной. Это сокращение также снижает затраты на утилизацию отходов и поддерживает чистоту рабочей зоны, что важно на предприятиях пищевой или текстильной промышленности, где существует риск загрязнения.
Мониторинг состояния также становится более информативным. Поскольку интервалы дозирования предсказуемы, внезапное повышение вибрации или температуры подшипника можно связать с конкретным событием, например, с закупоркой линии дозирования, отказом поршня или изменением качества смазки. Операторы могут реагировать на причину, а не на неисправный подшипник.
Этапы реализации программы дозирования
Начните с малого. Определите подшипники, замена которых наиболее дорога или наиболее важна для бесперебойной работы. Для каждого подшипника запишите рекомендуемое производителем количество смазки и интервалы замены. Если подшипник еще не оснащен функцией повторной смазки, рассмотрите возможность замены его подшипником, имеющим смазочную канавку и фитинг. Здесь становится актуальным выбор из предыдущего раздела.
Далее выберите тип системы дозирования. Однолинейные прогрессивные системы наиболее распространены для небольшой группы подшипников. Для машины с длинным списком точек смазки двухлинейная система может работать с линиями большей длины и более надежными условиями эксплуатации. В обоих случаях техник по обслуживанию должен откалибровать дозу на насосе и убедиться, что дозирующие модули рядом с подшипниками подают ожидаемое количество.
Установите график технического обслуживания вокруг системы, а не наоборот. Проверьте уровень в резервуаре, осмотрите дозирующие линии на наличие утечек или перегибов и замените изношенные фитинги. Используйте смазку, соответствующую рабочей температуре и скорости подшипника. Высокотемпературная силиконовая смазка не будет вести себя как смазка на основе литиевого мыла, и неправильный выбор может привести к тому, что система дозирования будет отмеривать неправильный объем или вообще не сможет перемещать смазку.
Автоматическое дозирование смазки не означает добавление большего количества смазки. Речь идет о доставке нужного количества смазки в нужное место в нужное время. Когда вы соединяете правильно спроектированный подшипник с контролируемой системой дозирования, вы получаете более плавную работу, более длительный срок службы и меньшее количество неожиданностей. Для промышленных покупателей, которые хотят отказаться от профилактического обслуживания, сочетание повторно смазываемого подшипника и надежного дозирующего устройства является конкретным шагом на пути к предсказуемому производству.